Câmara de combustão das vedantes da cabeça do cilindro, câmara de válvulas e velas de ignição, fo...
Notícias da indústria
Lar / Notícias / Notícias da indústria / Magnesium Alloy Die Castings: Process, Properties, and Mold Design Essentials
As fundições sob pressão de liga de magnésio são a resposta mais direta quando um componente metálico estrutural precisa perder peso sem sacrificar a rigidez, a precisão dimensional ou o desempenho térmico. O magnésio é o metal estrutural mais leve em uso industrial, com cerca de 1,74 g/cm³, o que o torna cerca de um terço mais leve que o alumínio. Um molde de magnésio fundido corretamente projetado pode conter seções de parede abaixo de 1,5 mm e ainda produzir peças fundidas com resistência à tração na faixa de 200 a 230 MPa. A liga por si só, porém, não garante uma boa peça; o projeto do molde, a janela do processo e a experiência em engenharia do fundidor determinam se o projeto funciona sem problemas ou se transforma em sucata.
A fundição sob pressão de liga de magnésio é um processo de alta pressão que injeta magnésio fundido em uma cavidade de aço endurecido em alta velocidade. As pressões de injeção geralmente variam de 10 a 70 MPa, e a cavidade é preenchida em milissegundos, que é como nervuras finas, ressaltos de montagem e geometria interna complexa podem ser fundidas em vez de usinadas.
A maioria das peças de magnésio médias e pequenas funciona em máquinas de câmara quente, onde o sistema de injeção permanece submerso na liga fundida, mantendo o metal a uma temperatura estável e encurtando os tempos de ciclo. Fundições maiores geralmente são executadas em máquinas de câmara fria, que despejam uma quantidade medida de liga em uma manga de injeção antes da injeção. Ambas as configurações baseiam-se nos mesmos fundamentos: preenchimento rápido da cavidade, solidificação rápida, resfriamento controlado e ejeção limpa da ferramenta. O gás protetor é usado durante a fusão para limitar a oxidação, e a massa fundida é tratada sem fluxos para que as inclusões permaneçam baixas o suficiente para propriedades mecânicas consistentes.
Após a ejeção, as peças passam por corte, rebarbação e, em muitos casos, usinagem CNC até a tolerância final. O magnésio usina facilmente, o que é uma das vantagens práticas do material, mas a usinagem deve ser feita com medidas adequadas de segurança contra incêndio porque finos chips de magnésio são inflamáveis. O acabamento superficial, desde o revestimento de conversão até a pintura, segue a usinagem e faz parte da especificação do produto entregue.
A seleção da liga é a primeira decisão com consequências duradouras, porque as diferenças entre as ligas de magnésio comuns são maiores do que seus nomes sugerem. A tabela abaixo resume os graus padrão usados na produção de fundição sob pressão.
| Alloy | Resistência à tração (MPa) | Força de rendimento (MPa) | Alongamento (%) | Aplicações Típicas |
|---|---|---|---|---|
| AZ91D | 230 | 150 | 3 | Carcaças, suportes, tampas, peças estruturais de parede fina |
| AM60B | 220 | 130 | 8 | Impact-resistant automotive and structural parts |
| AM50A | 200 | 110 | 10 | High-ductility components, seat frames, mounts |
| AE42 | 230 | 140 | 10 | Peças resistentes à fluência perto do calor do motor ou da caixa de velocidades |
O AZ91D continua sendo o padrão para a maioria das carcaças, suportes, tampas e peças estruturais em geral porque combina excelente moldabilidade, resistência previsível e desempenho aceitável contra corrosão, uma vez revestido. AM60B e AM50A trocam cerca de 10 a 15 por cento de resistência à tração por um alongamento duas a três vezes maior, o que as torna as ligas certas para peças que enfrentam cargas de impacto, vibração ou flexão. AE42 é a liga para especificar quando uma peça fundida deve manter sua forma perto do calor sustentado, porque suas adições de terras raras fornecem resistência à fluência além do que o AZ91D pode oferecer.
A resistência à corrosão é frequentemente mal compreendida no magnésio. O magnésio puro não é um campeão de corrosão, mas a liga certa combinada com um revestimento de conversão correto tem um desempenho aceitável em ambientes internos e na maioria dos ambientes automotivos. Na prática, a escolha do revestimento geralmente é mais importante do que a liga, e um fornecedor que controla tanto a fundição quanto o processo de acabamento proporciona um resultado mais previsível.
O molde fundido de magnésio é onde o sucesso de um programa de magnésio é decidido. As ligas de magnésio solidificam mais rápido que o alumínio, portanto o molde deve preencher, esfriar e ventilar de uma forma que corresponda ao comportamento de congelamento rápido. O aço ferramenta é normalmente H13 ou um grau equivalente para trabalho a quente, endurecido e nitretado para que a cavidade sobreviva tanto ao ciclo térmico quanto ao fluxo erosivo do metal fundido.
As regras de projeto que mais importam são as mesmas que causam mais problemas de produção quando ignoradas:
Uma oficina que projeta e constrói suas próprias ferramentas resolve esses problemas antes que o molde chegue à área de produção. É por isso que os compradores de peças de magnésio preferem cada vez mais trabalhar com um fabricante de fundição sob pressão que projeta e constrói seus próprios moldes internamente em vez de dividir ferramentas e peças fundidas entre duas empresas distintas. A qualidade do molde também aparece no custo por peça: uma ferramenta com pastilhas adequadamente endurecidas, linhas de resfriamento correspondentes e sistemas ejetores duráveis mantém o tempo de ciclo e a qualidade da peça durante centenas de milhares de disparos, enquanto um molde levemente projetado falha precocemente e leva consigo o cronograma de produção.
O setor automotivo é o maior e mais exigente mercado para peças fundidas de magnésio. Os suportes da coluna de direção, as caixas de transmissão, as estruturas do painel de instrumentos e as estruturas dos assentos usam magnésio porque remove o peso exatamente onde afeta o manuseio e a eficiência. As plataformas de veículos elétricos estão expandindo ainda mais a lista, com carcaças de e-drive e suportes estruturais que eram peças de alumínio há alguns anos. A gama de magnesium alloy automotive components produced by a specialist die caster illustrates how closely these parts integrate ribs, mounting bosses, and heat-dissipating features.
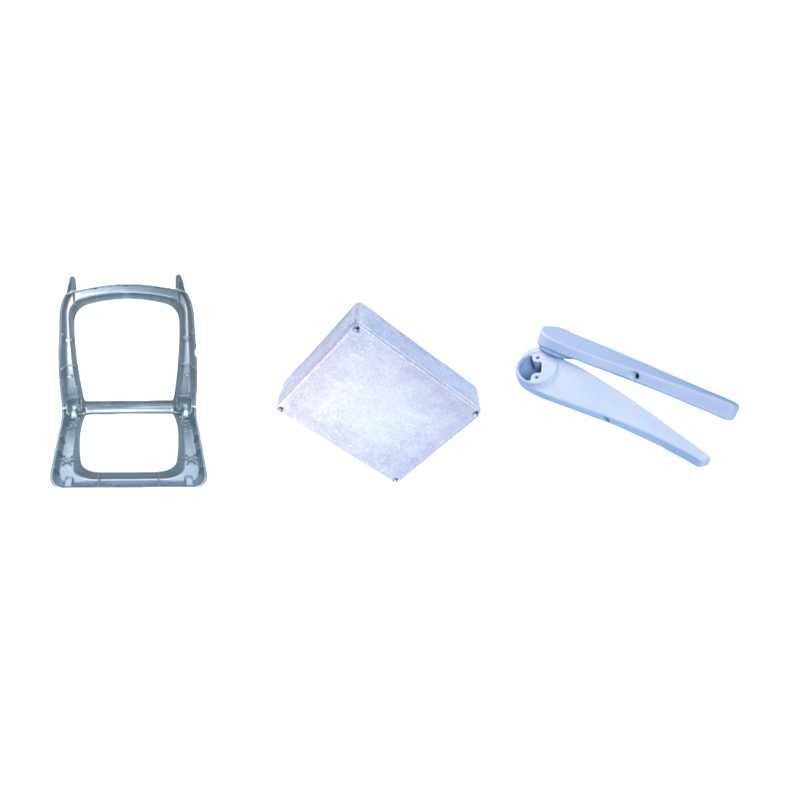 Fornecedores de componentes automotivos de liga de magnésio personalizados, fábrica Ningbo Yunmai Precision Machinery Co., Ltd. é fornecedora de componentes automotivos de liga de magnésio personalizados na China e liga de magnésio automotiva ... Ver Produto →
Communication and electronics equipment is another major user. O magnésio fornece blindagem EMI e RFI natural, o que significa que uma parede de 1,0 a 1,2 mm bloqueia a interferência eletromagnética quase tão bem quanto uma parede de alumínio ou zinco muito mais espessa. That property removes the need for separate shielding liners in many housings and covers. Como os equipamentos de comunicação são frequentemente instalados ao ar livre, o invólucro fundido também deve suportar calor, umidade e cargas mecânicas, o que leva os projetistas ao magnésio quando as peças plásticas não conseguem atender aos requisitos combinados.
Industrial equipment and power tools take advantage of magnesium's vibration damping and reduced operator fatigue. Motor housings, gearbox covers, and hand tool bodies can be produced as single castings with integral mounting bosses, ribs, and cooling fins. Typical examples show how much structure can be consolidated into one part, and the geometry range of magnesium alloy die castings for industrial equipment demonstrates that consolidation in practice.
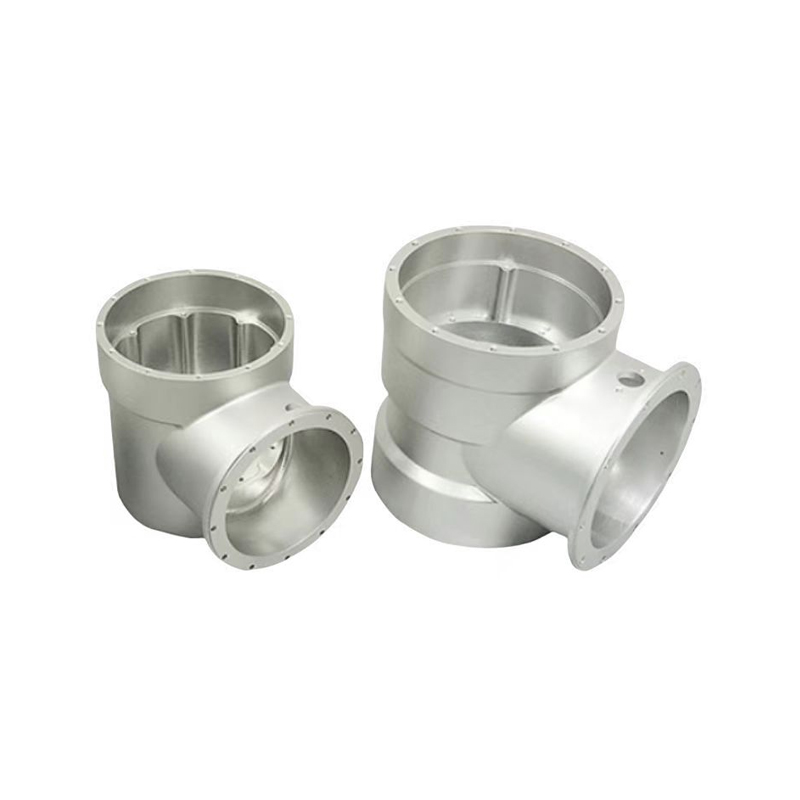 Custom Magnesium alloy Industrial Equipment Suppliers, Factory Ningbo Yunmai Precision Machinery Co., Ltd. is China custom Magnesium alloy Industrial Equipment suppliers and Magnesium alloy Industrial... Ver Produto →
Specialist enclosures, optical housings, and small structural components form a broader category of itens de liga de magnésio that shows the material's flexibility beyond the automotive and industrial mainstream.
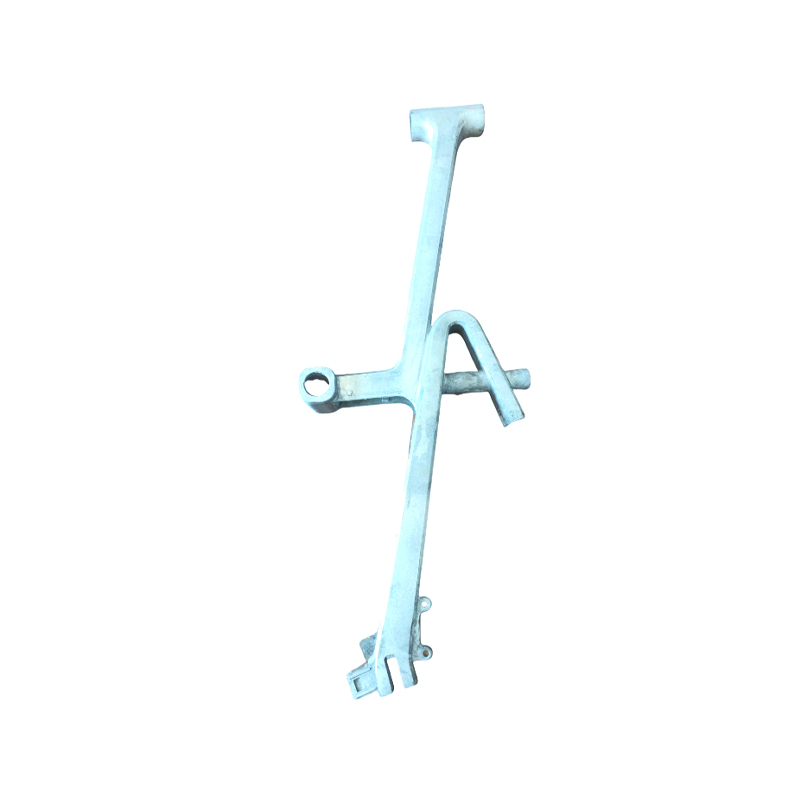 Fornecedores de itens personalizados de liga de magnésio, fábrica Ningbo Yunmai Precision Machinery Co., Ltd. is China custom Magnesium alloy items suppliers and Magnesium alloy items factory. Eletromag... Ver Produto →
Sourcing magnesium die castings involves a few decisions that do not apply to aluminum or zinc projects in the same way.
Os fornecedores que projetam o molde e executam o processo de fundição sob o mesmo teto tendem a acertar esses pontos, porque a mesma equipe vê o projeto da ferramenta, o comportamento do processo e os resultados da inspeção juntos. For engineers building a supplier shortlist, a practical follow-up is to check industry news on magnesium die casting materials and mold technology para acompanhar como o lado da produção está se desenvolvendo.
The decision to use magnesium alloy die castings is usually driven by simple arithmetic: less weight, thinner walls, and shorter cycle times. The reliability of that arithmetic depends on the alloy, the mold, and the process discipline of the foundry in equal parts. Especifique a liga em relação aos requisitos mecânicos medidos, revise o projeto do molde fundido sob pressão de magnésio tão cuidadosamente quanto o desenho da peça e exija dados que comprovem que o processo é controlado. When those conditions are met, magnesium die casting is one of the most cost-effective ways to build light, stiff, and complex metal parts.
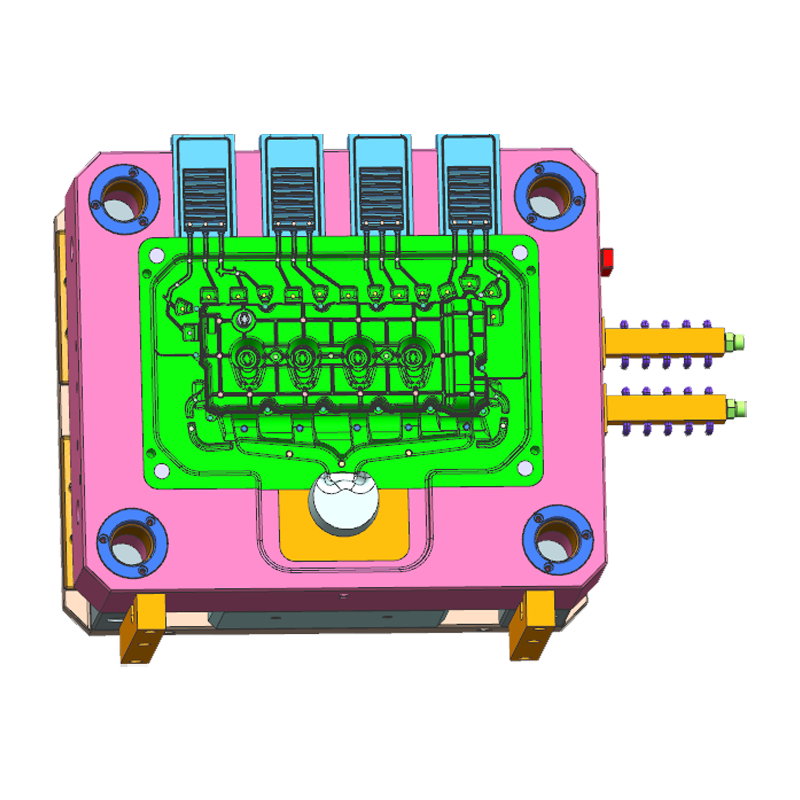
Câmara de combustão das vedantes da cabeça do cilindro, câmara de válvulas e velas de ignição, fo...
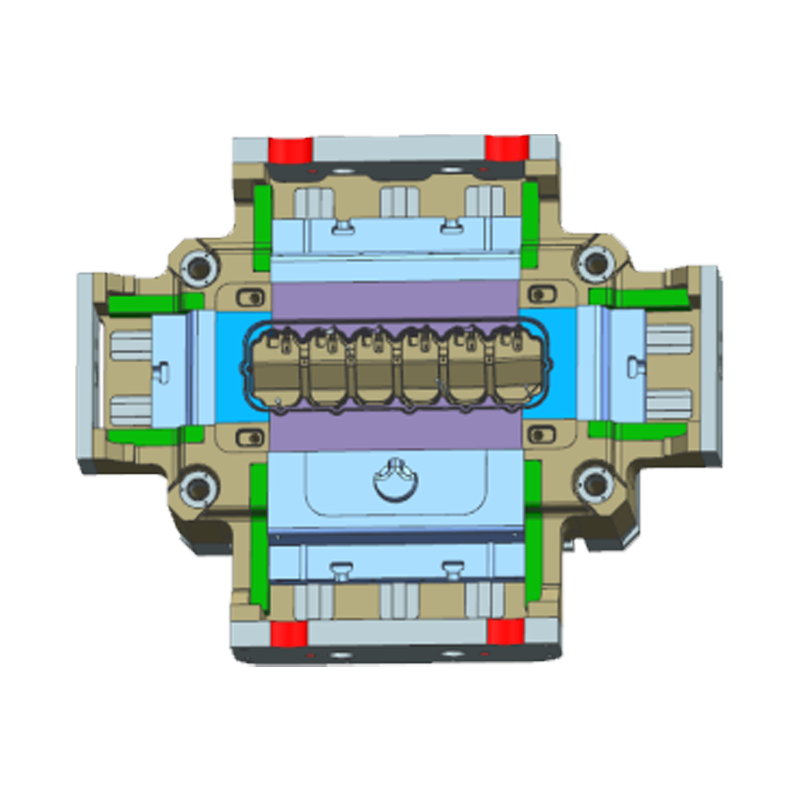
A tampa do suporte da árvore de cames protege a posição da árvore de cames, veda os canais de óle...

Molde de caixa de engrenagens fundido em alumínio Os requisitos mais críticos: 1. As proprieda...
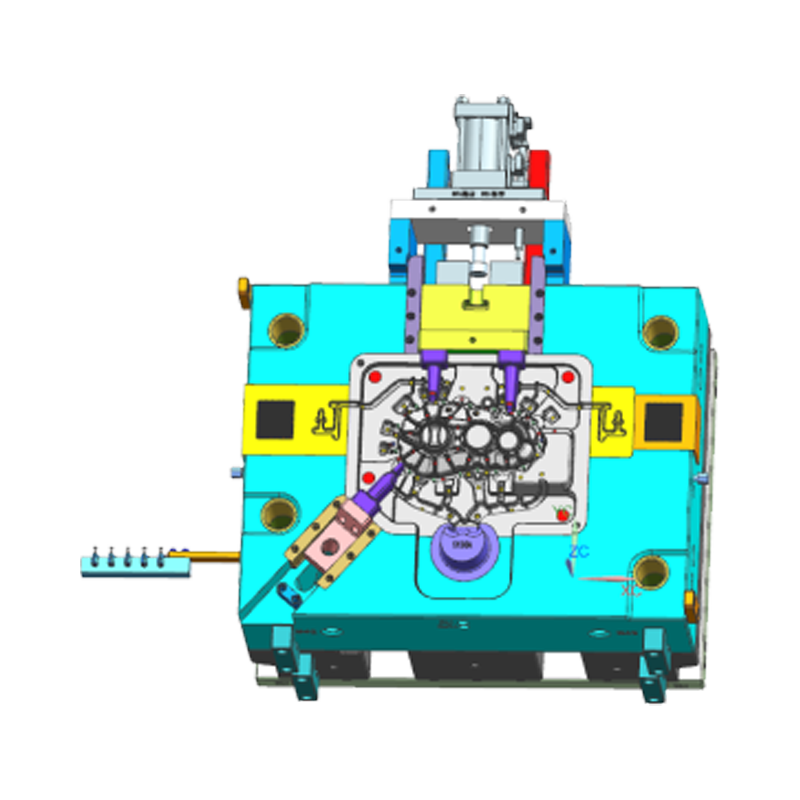
A transmissão de fundição de moldes de alojamento lateral EM é projetada por JYD (Yunmai) para o ...
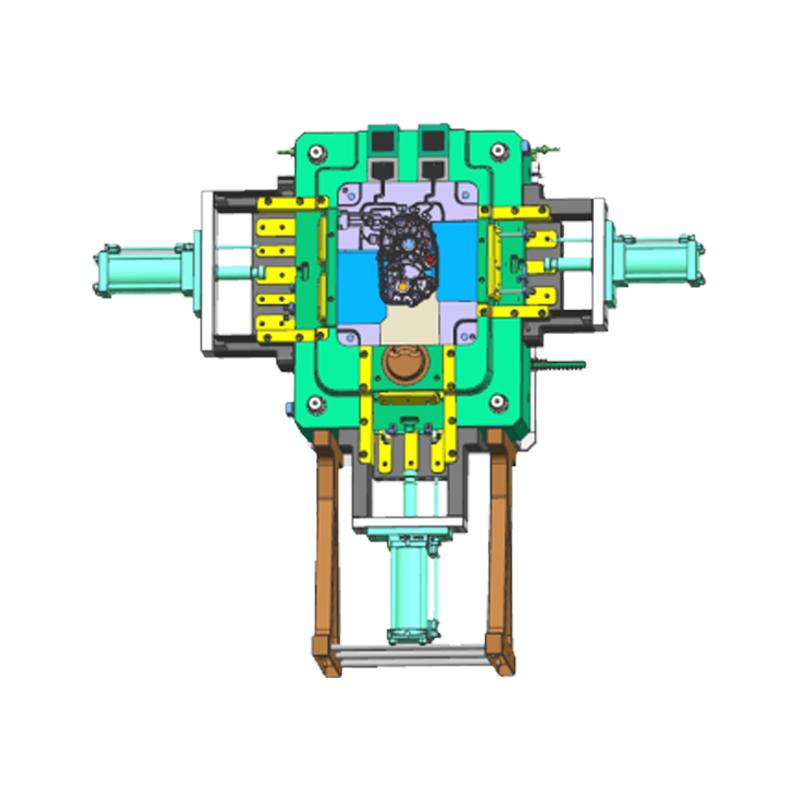
Os moldes da carcaça traseira de transmissão são fundamentais para a fabricação eficiente e preci...
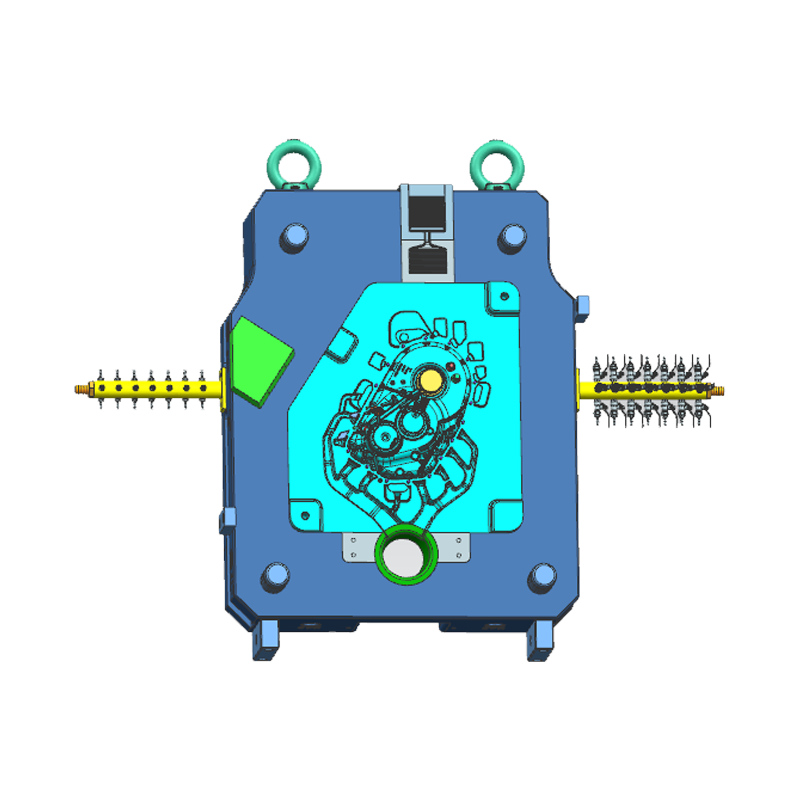
A transimissão de seres adota uma estrutura complexa de cavidade; Sistema de refrigeração de alta...
Copyright © Ningbo Yunmai Precision Machinery Co., Ltd. Todos os direitos reservados
